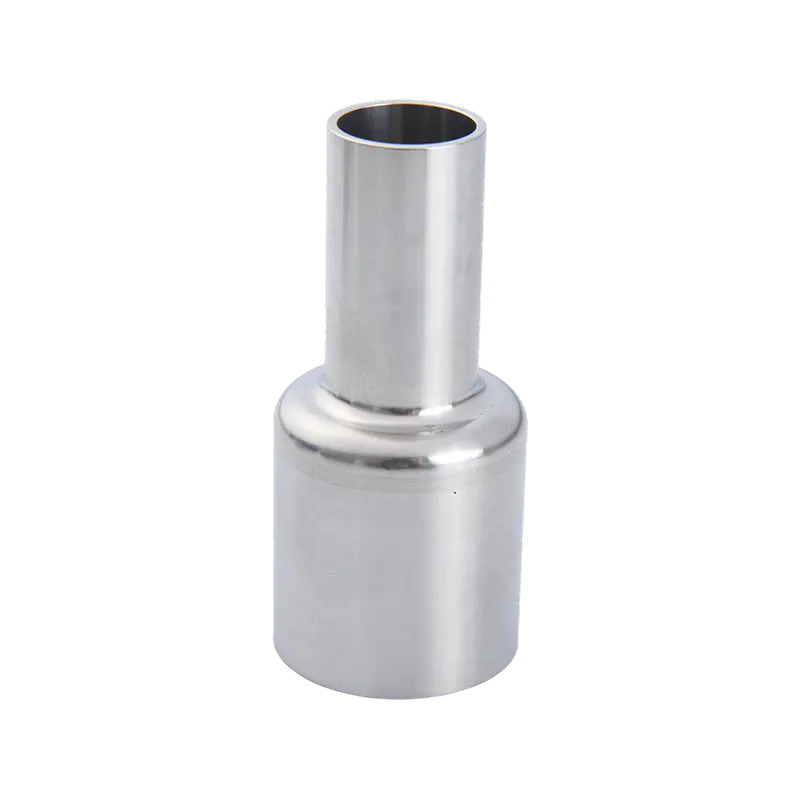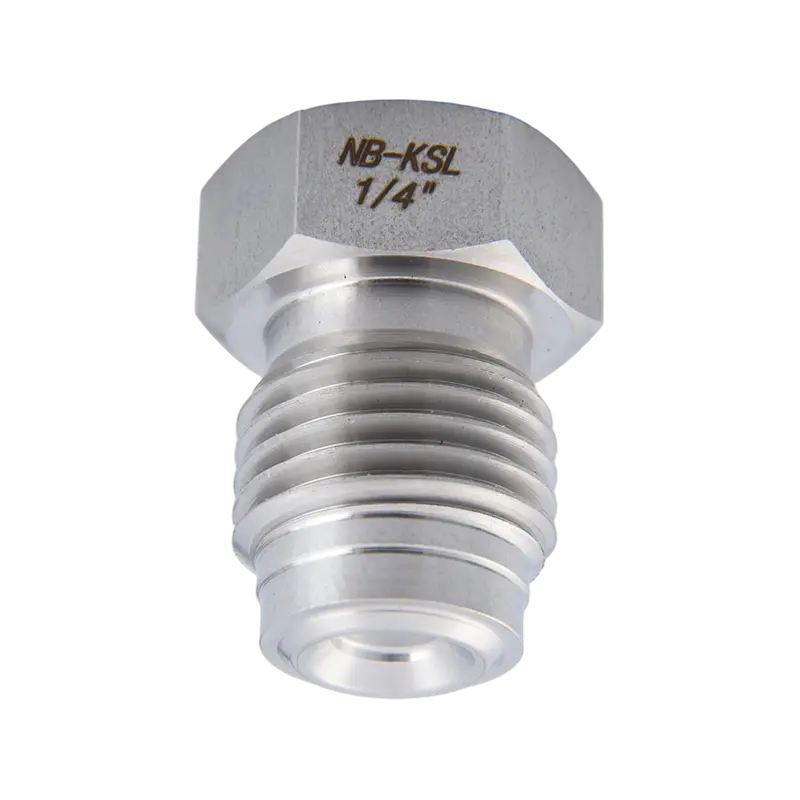
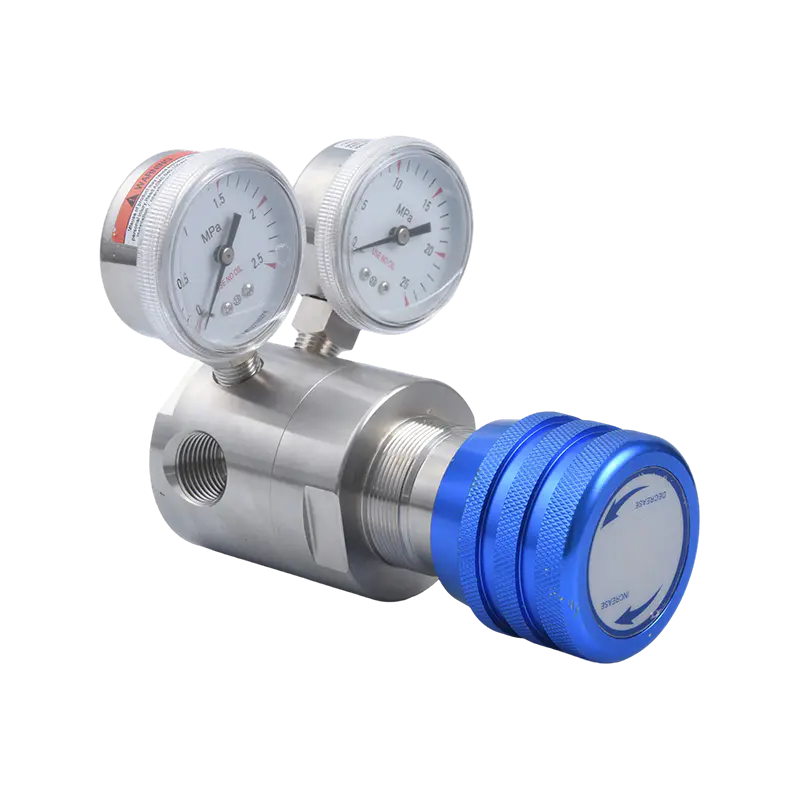
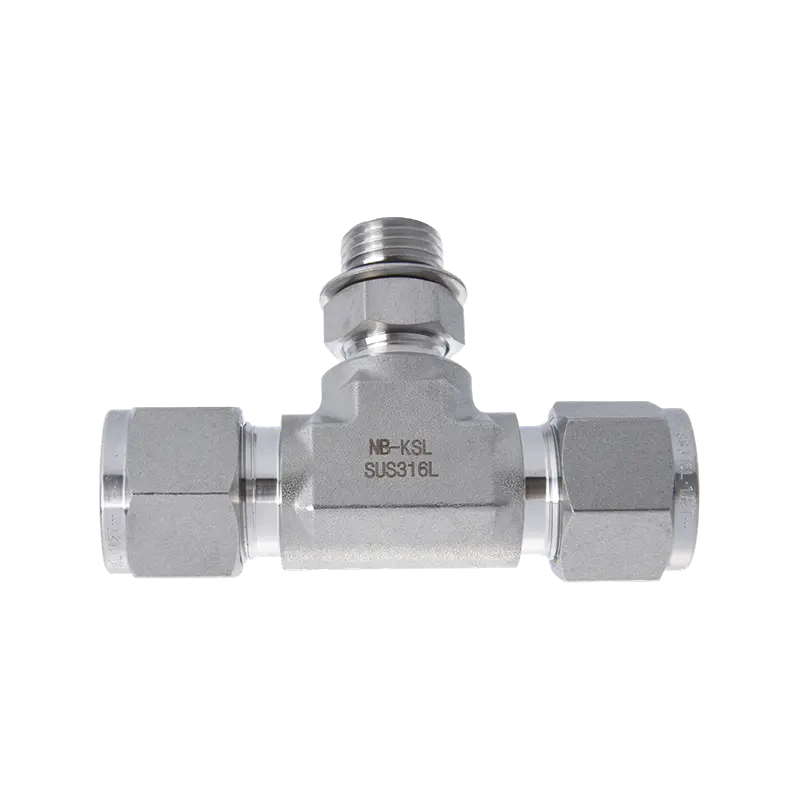


W większości zastosowań przemysłowych, przetwórstwa chemicznego, zastosowań higienicznych i gazów pod wysokim ciśnieniem: a regulator ciśnienia ze stali nierdzewnej zapewnia doskonałą odporność na korozję, szerszy zakres roboczy i niższy całkowity koszt posiadania niż alternatywne rozwiązania z mosiądzu, aluminium lub polimerów. Najlepszy gatunek — 304, 316, 316L lub duplex — zależy od składu chemicznego płynu, zakresu temperatur i wymagań certyfikacyjnych. W tym artykule omówiono każdy wymiar tej decyzji.
(wysokociśnieniowe korpusy SS)
zakres temperatur
w zastosowaniach korozyjnych
Rola regulatora ciśnienia i dlaczego materiał dominuje nad każdą inną zmienną
Regulator ciśnienia pełni jedną, krytyczną funkcję: przyjmuje zmienne lub wysokie ciśnienie wlotowe i utrzymuje stałe, kontrolowane ciśnienie wylotowe niezależnie od zmian zapotrzebowania na przepływ za reduktorem. Każda inna cecha – dokładność, czas reakcji, przepustowość – jest drugorzędna w stosunku do tego, czy regulator przetrwa w swoim specyficznym środowisku wystarczająco długo, aby niezawodnie wykonywać tę funkcję.
Materiał ciała określa tę przeżywalność. Reguluje, z jakimi płynami reduktor może się kontaktować, zakres temperatur, jakie może wytrzymać, ciśnienie, jakie może wytrzymać bez pełzania i zmęczenia, a także to, czy spełnia wymagania dotyczące higieny, emisji i certyfikatów bezpieczeństwa wymaganych dla danego zastosowania. Automat dobrany prawidłowo pod względem każdego parametru z wyjątkiem materiału, będzie nadal ulegał awarii — czasem katastrofalnie, czasem powoli wskutek wżerów i wycieków — jeśli korpus nie będzie w stanie wytrzymać przepływu przez niego.
Właśnie dlatego wybór materiału jest pierwszą decyzją w każdym procesie specyfikacji regulatora ciśnienia i dlatego porównanie stali nierdzewnej z jej alternatywami zasługuje na więcej niż tylko rzut oka na koszt jednostkowy w katalogu dystrybutora.
Stal nierdzewna kontra mosiądz: najczęstsze porównanie
Mosiądz pozostaje najszerzej stosowanym materiałem na korpusy regulatorów ciśnienia na świecie i ma dominujący udział w rynku HVAC, dystrybucji gazu ziemnego, instalacji wodno-kanalizacyjnych i mediów ogólnych. Łatwiej jest obrabiać w celu uzyskania mniejszych tolerancji niż stal nierdzewna, jest tańszy w przeliczeniu na jednostkę i jest całkowicie odpowiedni, gdy płyn procesowy jest czysty, niekorozyjny i mieści się w umiarkowanym zakresie temperatur. Problem polega na tym, że wiele rzeczywistych zastosowań odbiega od tych warunków, a mosiądz zawodzi w nieprzewidywalny sposób.
Odcynkowanie: podstawowa podatność mosiądzu
Najbardziej udokumentowaną przyczyną awarii mosiądzu w wodzie jest odcynkowanie — selektywne ługowanie cynku ze stopu miedzi i cynku. Woda miękka, kwaśna woda gruntowa, woda ciepła powyżej 60°C i woda chlorowana przyspieszają ten proces. Pozostaje porowata, słaba matryca miedziana, która traci integralność strukturalną bez wyraźnego ostrzeżenia zewnętrznego. W kontrolowanych badaniach regulatory wykonane ze standardowego mosiądzu (CW617N lub odpowiednik) instalowane w miejskich instalacjach wodociągowych z uzdatnianiem chloraminy wykazały niepowodzenie w odcynkowaniu w ciągu 36 miesięcy. W rezultacie wiele przedsiębiorstw wodociągowych w Europie Północnej i Australii wymaga obecnie stosowania mosiądzu lub stali nierdzewnej odpornej na odcynkowanie (DZR) we wszystkich punktach regulacji ciśnienia.
Sufity temperaturowo-ciśnieniowe
Mosiężne regulatory są zazwyczaj przystosowane do maksymalnej temperatury płynu 250°F (121°C). Powyżej tego progu migracja cynku przyspiesza, a mikrostruktura cynkowo-miedziana staje się niestabilna. Natomiast korpusy ze stali nierdzewnej zachowują integralność strukturalną i odporność na korozję do 450°F (232°C) w standardowych gatunkach austenitycznych i wyższych w wariantach duplex lub utwardzanych wydzieleniowo. W przypadku zastosowań związanych z parą wodną, okablowaniem grzejnym lub procesami wysokotemperaturowymi stal nierdzewna nie jest opcją premium — często jest jedyną opłacalną.
W przypadku presji różnica jest równie zdecydowana. Standardowe mosiężne regulatory osiągają maksymalne ciśnienie robocze około 600 PSI. Wysokociśnieniowe korpusy ze stali nierdzewnej są rutynowo przystosowane do ciśnienia 3 000–6 000 PSI, co czyni je domyślnymi do butli ze sprężonym gazem, zasilania azotem pod wysokim ciśnieniem, hydraulicznych obwodów pilotowych i zastosowań z płynami nadkrytycznymi.
- Doskonała odporność na kwasy, chlorki i media żrące
- Zakres roboczy -65°F do 450°F (standardowy austenit)
- Ciśnienie robocze do 6000 PSI w korpusach wysokociśnieniowych
- Nadaje się do zastosowań w instalacjach higienicznych, farmaceutycznych i gazach o wysokiej czystości
- Brak ryzyka odcynkowania i korozji galwanicznej
- Kompatybilny z tlenem, agresywnymi gazami przemysłowymi i parą
- Szeroka ścieżka certyfikacji (3-A, ATEX, FDA, TA-Luft)
- Wyższy początkowy koszt zakupu; dłuższa żywotność kompensuje to
- Dobra odporność na neutralną wodę, suche powietrze i czysty gaz
- Typowy zakres roboczy -40°F do 250°F
- Ciśnienie robocze zazwyczaj ≤600 PSI
- Nie nadaje się do chlorowanej wody, kwasów, amoniaku i amin
- Ryzyko odcynkowania w wodzie miękkiej, kwaśnej lub ciepłej
- Nie spełnia standardów sanitarnych lub farmaceutycznych 3-A
- Niższy koszt początkowy; częstotliwość wymiany niweczy tę zaletę
- Powszechnie dostępny u lokalnych dystrybutorów
Korpusy ze stali nierdzewnej a aluminium i polimery
Oprócz mosiądzu inżynierowie spotykają się również z regulatorami korpusu z aluminium i polimeru. Każdy z nich zajmuje określoną niszę i każdy ma twarde granice, których nie podziela stal nierdzewna.
Aluminium: lekkie, ale ograniczone chemicznie
Reduktory ze stopu aluminium — zazwyczaj 6061-T6 lub podobne — są cenione tam, gdzie liczy się waga: przenośny sprzęt do oddychania, dostarczanie narzędzi pneumatycznych, naziemne wsparcie lotnicze i mobilne systemy azotowe. Aluminium stanowi mniej więcej jedną trzecią masy równoważnej stali nierdzewnej, a jego przewodność cieplna sprawia, że jest ono przydatne w obwodach siłowników pneumatycznych wrażliwych na temperaturę. W przypadku czystego, suchego gazu działa dobrze i kosztuje znacznie mniej niż stal nierdzewna.
Ograniczenie jest chemiczne. Aluminium rozpuszcza się zarówno w środowisku kwaśnym (pH < 4), jak i silnie zasadowym (pH > 9). Kwas solny, kwas azotowy, wodorotlenek sodu i wiele amin szybko atakują aluminium, nawet przy bardzo niskich stężeniach. Media zawierające chlorki – w tym woda morska, wiele wód z wież chłodniczych i płyny technologiczne w zakładach chemicznych – powodują korozję wżerową, która przenika przez warstwę tlenku, od której zależy ochrona aluminium. Aluminiowy reduktor przypadkowo skierowany do użytku w środowisku chemicznym może ulec awarii w ciągu kilku tygodni bez wizualnego ostrzeżenia do czasu rozpoczęcia wycieku.
Polimer (PTFE, PVDF, PP): Odporność chemiczna z ograniczeniami mechanicznymi
W pełni fluorowane korpusy polimerowe — PTFE, PVDF — oferują najszerszą kompatybilność chemiczną ze wszystkich materiałów regulatorowych. Są odporne na praktycznie wszystkie kwasy, zasady, rozpuszczalniki i utleniacze w stężeniach od niskich do umiarkowanych. To sprawia, że są naturalnym wyborem do dostarczania chemii półprzewodników na mokro, dozowania kwasów laboratoryjnych i dystrybucji ultraczystej wody, gdzie nawet wymywanie jonów metali śladowych ze stali nierdzewnej jest niedopuszczalne.
Ograniczenia mechaniczne są znaczące. W większości konstrukcji regulatory polimerowe są ograniczone do maksymalnego ciśnienia roboczego około 150 PSI, a odporność na temperaturę przekracza około 200°F (93°C) w przypadku PTFE i niższą w przypadku PP. Są również podatne na wstrząsy fizyczne i wibracje. Stal nierdzewna wytrzymuje 40-krotnie większe ciśnienie, temperaturę o 250°F wyższą i toleruje nadużycia mechaniczne, które mogłyby spowodować pęknięcie lub zniekształcenie korpusu polimerowego.
| Własność | Stal nierdzewna | Mosiądz | Aluminium | PTFE/polimer |
| Maksymalne ciśnienie robocze | 6000 PSI | ≤600 PSI | ~1500 psi | ~150 psi |
| Maksymalna temperatura płynu | 450°F (232°C) | 250°F (121°C) | 300°F (149°C) | 200°F (93°C) |
| Odporność na chlorki | Doskonały (316/dupleks) | Słabe – umiarkowane | Biedny | Znakomicie |
| Odporność na kwasy | Dobry (większość kwasów) | Biedny | Biedny | Znakomicie |
| Atest higieniczny | Tak (3-A, EHEDG) | Nie | Nie | Ograniczona |
| Serwis kriogeniczny | Tak (austenityczny) | Nie | Marginalny | Nie |
| Masa ciała (względna) | Ciężki | Średni | Światło | Bardzo lekki |
| Jednostkowy koszt zakupu (względny) | Wysoka | Niski | Niski–Medium | Średni |
| 10-letni TCO w środowisku korozyjnym | Niskiest | Wysokaest | Wysoka | Niski (if within limits) |
* Szacunkowy całkowity koszt posiadania zakłada równoważne warunki obsługi i nie obejmuje zastosowań specjalnych, w których jedynym realnym wyborem jest polimer.
Wybór odpowiedniego gatunku stali nierdzewnej: 304, 316, 316L i Duplex
Określenie „stal nierdzewna” nie jest wystarczająca — gatunek określa rzeczywistą odporność chemiczną, spawalność i właściwości mechaniczne regulatora. W produkcji regulatorów ciśnienia dominują cztery gatunki:
18% Cr, 8% Ni. Koń roboczy ogólnego przeznaczenia. Doskonały do gazów suchych, wody o jakości spożywczej i umiarkowanych chemikaliów. Nie dla środowisk bogatych w chlorki ani zastosowań morskich.
16% Cr, 10% Ni, 2% Mo. Dodatek molibdenu znacznie zwiększa odporność na chlorki. Standard do zastosowań morskich, przybrzeżnych, chemicznych i farmaceutycznych.
316 o zawartości węgla <0,03%. Zapobiega wytrącaniu się węglików w strefach narażonych na działanie ciepła podczas spawania. Wymagane, gdy liczy się integralność spoiny — na przykład sanitarne zespoły trójzaciskowe.
22% Cr, 5% Ni, 3% Mo. Mikrostruktura podwójnego austenitu i ferrytu. Dwukrotna granica plastyczności w stosunku do 316, doskonała odporność na pękanie korozyjne naprężeniowe w środowisku chlorkowym i H₂S.
| Ocena | Odporność na chlor | Wytrzymałość na rozciąganie | Idealne zastosowania | Koszt w porównaniu z wartością bazową 304 |
| 304 SS | Umiarkowane | 515 MPa min | Gaz suchy, woda spożywcza/bev, ogólnoprzemysłowe | Linia bazowa |
| 316 SS | Wysoka | 515 MPa min | Morskie, przetwórstwo chemiczne, offshore | 15–25% |
| 316L SS | Wysoka | 485 MPa min | Spawane zespoły sanitarne, farmaceutyka | 20–30% |
| Dupleks 2205 | Bardzo wysoki | 620 MPa min | Woda morska, kwaśny gaz (H₂S), odsalanie | 50–80% |
Wytrzymałość na rozciąganie zgodnie z ASTM A276/A479. Premie kosztowe są przybliżone i różnią się w zależności od dostawcy i warunków rynkowych.
Dla większości inżynierów spotykających się regulatory ciśnienia ze stali nierdzewnej po raz pierwszy poprawną wartością domyślną jest 316. Premia powyżej 304 jest niewielka – zazwyczaj 15–25% na poziomie jednostkowym – a szersza kompatybilność chemiczna, jaką zapewnia, prawie zawsze jest tego warta. Gatunki duplex stają się niezbędne, gdy występuje siarkowodór (kwaśne działanie zgodnie z NACE MR0175), gdy pękanie na skutek korozji naprężeniowej w środowisku chlorkowym stanowi udokumentowane ryzyko lub gdy duże obciążenia mechaniczne łączą się z mediami korozyjnymi. W tych scenariuszach przewaga plastyczności materiału duplex — mniej więcej dwukrotnie większa niż w przypadku gatunków austenitycznych — staje się czynnikiem bezpieczeństwa konstrukcyjnego, a nie tylko preferencją materiałową.
W przybrzeżnych urządzeniach do wydobywania ropy i gazu wykryto 316 regulatorów ze stali nierdzewnej obsługujących obwody chłodzenia wody morskiej awaria korozji wżerowej w ciągu 3–5 lat w środowiskach o wysokiej zawartości chlorków przekraczającej 1000 ppm Cl⁻. Przejście na nadwozia typu duplex 2205 wydłużyło okresy międzyobsługowe do > 15 lat w tym samym serwisie — udokumentowany wynik na podstawie dokumentacji konserwacji platformy na Morzu Północnym.
Typy konstrukcji regulatorów: membranowe, tłokowe i obciążone kopułką
Wybór materiału zawęża pole; projekt wewnętrzny determinuje wydajność w tej dziedzinie. W konstrukcji regulatora ciśnienia ze stali nierdzewnej dominują trzy mechanizmy czujnikowe, każdy zoptymalizowany pod kątem innej dokładności, ciśnienia i profili zastosowań.
Regulatory wykrywające membranę
Regulator membranowy jest najczęściej stosowaną konstrukcją w zastosowaniach przemysłowych. Elastyczna membrana — PTFE, EPDM, stal nierdzewna 316L lub kompozyt elastomerowy — wykrywa zmiany ciśnienia za zaworem i działa jako element uruchamiający, przesuwając gniazdo zaworu poprzez bezpośrednie połączenie mechaniczne. Reduktory membranowe ze stali nierdzewnej obsługują ciśnienia robocze od podciśnienia do około 300 PSI w standardowych konstrukcjach, a modele wysokociśnieniowe sięgają 1500 PSI.
Typy membran zapewniają najwyższą czułość spośród trzech konstrukcji i najwyższą dokładność w warunkach ustalonych. Materiał membrany należy niezależnie określić pod kątem zgodności chemicznej z płynem procesowym – sam korpus ze stali nierdzewnej nie gwarantuje kompatybilności, jeśli na przykład uszczelki EPDM stykają się ze strumieniem węglowodorów.
Regulatory wykrywające tłok
Reduktory tłokowe zastępują membranę przesuwnym cylindrem, który reaguje na ciśnienie za reduktorem poprzez kanał pilotowy z otworem. Konstrukcja jest bardziej zwarta dla danego natężenia przepływu, toleruje wyższe ciśnienia wlotowe (do 6000 PSI w korpusach ze stali nierdzewnej) i jest bardziej wytrzymała mechanicznie — jest odporna na wibracje, wstrząsy mechaniczne i uderzenia hydrauliczne lepiej niż typy membranowe. Dokładność wynosi zazwyczaj ±1–2% wartości zadanej w porównaniu z ±0,5–1% w przypadku konstrukcji membranowych, co jest odstępem akceptowalnym w przypadku zasilania butli z gazem pod wysokim ciśnieniem, systemów przepłukiwania azotem i hydraulicznych obwodów pilotowych.
Regulatory ładowane kopułkowo
Konstrukcje z kopułą wykorzystują oddzielne ciśnienie gazu odniesienia – zazwyczaj azotu – podawane do górnej komory w celu ustawienia ciśnienia wylotowego, a nie sprężynę mechaniczną. Eliminuje to „opad” — spadek ciśnienia wylotowego pod wpływem rosnącego przepływu — co jest głównym ograniczeniem dokładności konstrukcji sprężynowych. Reduktory ze stali nierdzewnej z kopułą utrzymują dokładność ciśnienia wylotowego w granicach ±0,1% wartości zadanej w pełnym zakresie przepływu, co czyni je specyfikacją z wyboru w przypadku dostarczania gazu procesowego w półprzewodnikach, laboratoryjnych systemów analitycznych, precyzyjnego zasilania gazem kalibracyjnym i wszelkich zastosowań, w których stabilność ciśnienia wylotowego bezpośrednio wpływa na wynik procesu.
Stal nierdzewna — specjalnie polerowana elektrolitycznie 316L — jest zasadniczo uniwersalna w regulatorach ładowanych kopułkowo, zapewniających wysoką czystość, ponieważ wykończenie powierzchni wewnętrznej Ra <0,4 μm minimalizuje wytwarzanie cząstek i adsorpcję gazu procesowego. W fabrykach półprzewodników spadek ciśnienia o 0,5 PSI w regulatorze zasilania gazem trawiącym jest wystarczający, aby wpłynąć na jednorodność krytycznych wymiarów płytki o średnicy 300 mm — dlatego specyfikacja materiału i projektu są nierozerwalnie związane z wynikiem procesu.
Najważniejsze dane techniczne: co porównać przed zakupem
Reduktor ze stali nierdzewnej, prawidłowo określony pod względem materiału i konstrukcji, przed zakupem nadal wymaga sprawdzenia w oparciu o pełną matrycę parametrów. Poniższe specyfikacje generują najwięcej błędów w terenie, gdy są niedostatecznie określone lub ignorowane:
- Zakres ciśnienia wlotowego: Musi przekraczać maksymalne ciśnienie zasilania z marginesem bezpieczeństwa co najmniej 10%. Wysokociśnieniowe korpusy ze stali nierdzewnej zwykle wytrzymują ciśnienie 3 000–6 000 PSI; standardowe konstrukcje pracują pod ciśnieniem 250–3000 PSI. Nigdy nie wybieraj reduktora, którego nominalny wlot jest równy maksimum w Twojej linii.
- Zakres ciśnienia wylotowego i lokalizacja nastawy: Najlepszą dokładność osiąga się, gdy robocza wartość zadana mieści się w środkowej trzeciej części zakresu regulacji regulatora. Praca w pobliżu górnej lub dolnej granicy zakresu pogarsza wydajność opadania i liniowość sprężyny.
- Cv (współczynnik przepływu): Określa objętościowy przepływ powietrza przy danej różnicy ciśnień. Zbyt mała wartość Cv powoduje odcięcie sprzętu znajdującego się dalej i powoduje fałszywe objawy „spadku ciśnienia”. Przed wybraniem rozmiaru korpusu należy zawsze obliczyć wymaganą wartość Cv na podstawie maksymalnego przepływu projektowego i dopuszczalnej straty ciśnienia. Wzór: Cv = Q × √(SG / ΔP), gdzie Q to przepływ w GPM, SG to ciężar właściwy, a ΔP to różnica ciśnień w PSI.
- Materiał membrany i uszczelnienia: Chemicznie niezależny od materiału korpusu – musi zostać zweryfikowany oddzielnie dla płynu procesowego. PTFE i FFKM (odpowiednik Kalreza) obejmują najszerszy zakres substancji chemicznych. EPDM jest standardem dla wody i pary. Buna-N (NBR) nadaje się do olejów i paliw naftowych. Viton (FKM) świadczy szeroki zakres usług węglowodorowych i chemicznych.
- Zakończ połączenia: NPT, BSP, FNPT, kompresyjne lub sanitarne (tri-clamp/SMS). Higieniczne reduktory ze stali nierdzewnej wymagają połączeń typu tri-clamp lub SMS, aby zapewnić pełną możliwość opróżniania i czyszczenia. Wybierz typ połączenia w oparciu o standard rury, a nie tylko o rozmiar gwintu.
- Wykończenie powierzchni wewnętrznej: W przypadku gazów farmaceutycznych i półprzewodników o wysokiej czystości wymagane jest elektropolerowanie Ra <0,8 μm (32 μin). Wykończenie mielone Ra 1,6–3,2 μm jest odpowiednie dla ogólnej wody przemysłowej i spożywczej. Określ wartość Ra jawnie, gdy wykończenie powierzchni jest krytyczne dla procesu.
- Certyfikaty i zgodność: 3-A Sanitary (przetwórstwo nabiału i żywności), EHEDG (europejska inżynieria higieny), ATEX/IECEx (obszar niebezpieczny), FDA 21 CFR (kontakt z żywnością), TA-Luft VDI 2440 (emisje niezorganizowane), stopień SIL zgodnie z IEC 61511 (bezpieczeństwo funkcjonalne), NACE MR0175 (usługa kwaśna).
- Ocena temperatury otoczenia: Różni się od temperatury płynu. Reduktor zainstalowany na zewnątrz na pustyni lub w sąsiedztwie pieca może mieć wpływ na kalibrację sprężyny, materiały gniazda i uszczelki elastomerowe. Sprawdź limity temperatury płynu i otoczenia.
Całkowity koszt posiadania: 10-letnia rzeczywistość finansowa
Podwyżka kosztu jednostkowego stali nierdzewnej w porównaniu z reduktorami mosiężnymi lub aluminiowymi waha się od 40% do 120% w zależności od gatunku i ciśnienia. Premia ta dominuje w decyzjach zakupowych podejmowanych w krótkim horyzoncie czasowym, dlatego też mosiądz pozostaje dominujący w zastosowaniach, w których lepszym wyborem technicznym jest stal nierdzewna. Analiza całkowitego kosztu posiadania (TCO) za okres 10 lat konsekwentnie odwraca ten wniosek.
Rozważmy reprezentatywny system dozowania środków chemicznych: regulator kontrolujący podchloryn sodu (chlorowany roztwór wybielacza) przy ciśnieniu 120 PSI i temperaturze otoczenia 90°F, z docelowym okresem użytkowania wynoszącym 10 lat. Mosiężny regulator w tym serwisie zwykle wymaga wymiany co 12–18 miesięcy ze względu na odcynkowanie i korozję chlorkową. Reduktor 316 SS z membraną i gniazdem z PTFE, odpowiednio dobrany, rutynowo pracuje przez 8–10 lat między regeneracjami przy identycznym działaniu. W horyzoncie 10-letnim:
* Przykładowe szacunki dla reduktora ½″ w instalacji podchlorynu sodu. Koszty obejmują cenę jednostkową, robociznę wynoszącą 85 USD/godz. przy 2-godzinnej instalacji oraz planowany przestój wynoszący 4 godziny na wymianę przy koszcie procesu wynoszącym 800 USD/godz.
Opcja ze stali nierdzewnej kosztuje więcej pierwszego dnia. Kosztuje znacznie mniej w trzecim roku, a następnie nadal gromadzi oszczędności. Dodaj do tego ryzyko nieplanowanej awarii, która pociąga za sobą wspomnianą wcześniej pełną stratę produkcyjną w wysokości 15 000–50 000 USD na godzinę, a także potencjalną odpowiedzialność za bezpieczeństwo i środowisko, a argumenty finansowe dotyczące stali nierdzewnej stają się w zasadzie bez odpowiedzi w przypadku jakiejkolwiek korozyjnej lub wymagającej usługi.
Wybór specyficzny dla aplikacji: jaka konfiguracja dla jakiej branży
Praktyczne skrzyżowanie materiału, gatunku, typu projektu i wykończenia tworzy specyficzne profile konfiguracyjne, które dominują w każdej głównej branży branżowej. Poniższa tabela przedstawia najczęstsze kategorie zastosowań zgodnie z typową specyfikacją reduktora ze stali nierdzewnej:
| Przemysł / Zastosowanie | Zalecana klasa | Typ projektu | Materiał uszczelki klucza | Certyfikacja krytyczna |
| Obróbka chemiczna (ogólnie) | 316 SS | Membrana lub tłok | PTFE lub FFKM | TA-Luft VDI 2440 |
| Offshore / morski | Dupleks 2205 | Tłok | FFKM | NACE MR0175, ATEX |
| Farmaceutyczny / biotechnologiczny | 316L SS (polerowany elektrolitycznie) | Membrana | PTFE lub EPDM (USP klasa VI) | 3-A Sanitarne, EHEDG, FDA |
| Gaz półprzewodnikowy/o wysokiej czystości | 316L SS (EP, Ra <0,4 µm) | Obciążony kopułą | PCTFE lub PTFE | SEMI F20, wewnętrzna specyfikacja fabryczna |
| Żywność i napoje (CIP) | 316L SS | Membrana, tri-clamp | EPDM lub PTFE | 3-A Sanitarne, WE 1935/2004 |
| Wysoka-pressure gas cylinders | 316 lub 304 SS | Tłok | Buna-N lub PTFE | DOT, EN ISO 2503 |
| Kwaśny gaz / ropa i gaz | Dupleks 2205 or 316 | Tłok | FFKM | NACE MR0175, API 6A |
| Serwis gazów kriogenicznych | 304 SS lub 316 SS | Membrana | PCTFE | Normy CGA, EN 13648 |
Praktyki instalacyjne, pasywacyjne i konserwacyjne
Reduktory ciśnienia ze stali nierdzewnej wymagają praktyk instalacyjnych różniących się od tych z mosiądzu pod kilkoma znaczącymi względami. Prawidłowe przestrzeganie ich pozwala zachować wydajność i żywotność, które uzasadniają wybór materiału.
Połączenia gwintowe i zapobieganie zatarciom
Stal nierdzewna twardnieje pod wpływem tarcia — właściwość ta sprawia, że jest podatna na zacieranie się gwintów (spawanie na zimno), jeśli połączenia NPT lub BSP są montowane na sucho lub z nadmiernym momentem obrotowym. Zawsze używaj taśmy do gwintów PTFE (nie środków do smarowania rur, które mogą zanieczyścić dalsze systemy) i sprawdzaj moment obrotowy zgodnie z zaleceniami producenta dotyczącymi konkretnego rozmiaru gwintu. Zabrudzone gwinty ze stali nierdzewnej wymagają naprawy gwintu lub całkowitego usunięcia złączki – nie można go odzyskać w terenie. Z tego powodu gatunki zapobiegające zacieraniu się, takie jak 303, są czasami używane do elementów gwintowanych w zespołach.
Pasywacja po instalacji
Operacje obróbki skrawaniem, spawania i montażu wprowadzają wolne żelazo na powierzchnie nierdzewne – podczas obróbki, obsługi i mocowania. Wolne żelazo, jeśli pozostanie na miejscu, może zainicjować plamy rdzy i zmniejszyć skuteczność pasywnej warstwy tlenku chromu. Wszystkie zwilżone powierzchnie ze stali nierdzewnej w przemyśle farmaceutycznym, półprzewodnikach i urządzeniach o wysokiej czystości należy po instalacji pasywować chemicznie przy użyciu kwasu cytrynowego lub kwasu azotowego zgodnie z ASTM A967 lub ASTM A380. Ten krok przywraca warstwę pasywną i często jest obowiązkowym elementem protokołów walidacji procesów i dokumentacji uruchomienia systemu w regulowanych branżach.
Częstotliwość konserwacji membrany i gniazda
Membrana i gniazdo zaworu to główne elementy zużywające się w każdym regulatorze ciśnienia, niezależnie od materiału korpusu. Do reduktorów ze stali nierdzewnej zaprojektowanych z myślą o łatwości serwisowania można stosować zestawy membran i gniazd z możliwością wymiany na miejscu, które kosztują ułamek ceny nowego reduktora i można je zainstalować bez zdejmowania korpusu z rurociągu (w większości projektów). Proaktywne okresy wymiany oparte na godzinach pracy lub czasie kalendarzowym – zamiast reaktywnej wymiany w przypadku awarii – to właściwa strategia dla każdego krytycznego punktu serwisowego:
- Usługa o umiarkowanym obciążeniu (gaz czysty, płyny neutralne, temperatura otoczenia): wymiana membrany co 4–6 lat lub 20 000 godzin pracy, w zależności od tego, co nastąpi wcześniej.
- Agresywna obsługa chemiczna (kwasy, ługi, media chlorowane): kontrola membrany po 12 miesiącach; wymianę po 18–24 miesiącach, niezależnie od widocznego stanu.
- Aplikacje o wysokim cyklu (częste włączanie/wyłączanie przepływu, szybkie zmiany ciśnienia): preferowany typ tłokowy; kontrola membrany po 500 000 cykli lub 18 miesiącach.
- Usługi wysokiej czystości i farmaceutyczne: wymiana membrany dostosowana do zmian w kampanii produktowej lub corocznej rewalidacji systemu, w zależności od tego, który okres jest krótszy.
Ramy decyzyjne: ścieżka specyfikacji krok po kroku
Kondensując powyższe porównanie do praktycznego przebiegu specyfikacji, poniższa sekwencja pozwala wykryć większość błędnych specyfikacji, zanim dotrą one do zamówienia lub instalacji:
- Krok 1 — Zdefiniuj płyn: Zidentyfikuj dokładny płyn procesowy, zakres stężeń i wszelkie zanieczyszczenia. Określa to niezależnie klasę materiału korpusu (304/316/duplex) i skład chemiczny uszczelnienia. Korpus ze stali nierdzewnej z niekompatybilną uszczelką EPDM przy pracy z węglowodorami ulegnie uszkodzeniu w wyniku uszczelnienia, a nie korpusu.
- Krok 2 — Ustaw obwiednię temperatury: Rejestruj zarówno ekstremalne temperatury cieczy, jak i temperatury otoczenia. Praca kriogeniczna (<-65°F / -54°C) wymaga stali austenitycznej — pozostaje ona ciągliwa tam, gdzie stal węglowa i niektóre stopy aluminium są kruche. Praca w wysokiej temperaturze (>300°F / 149°C) eliminuje większość opcji uszczelek polimerowych i wszystkie korpusy z mosiądzu.
- Krok 3 — Zdefiniuj okno robocze ciśnienia: Udokumentuj maksymalny wlot, normalny wlot, docelowy wylot, minimalny wylot i maksymalny dopuszczalny wylot. Odstęp między wylotem docelowym a maksymalnym określa, czy potrzebna jest konstrukcja ze standardową sprężyną, czy z kopułką. Maksymalny wlot określa klasę ciśnienia ciała.
- Krok 4 — Oblicz Cv: Dobieraj korpus regulatora na podstawie wymaganego natężenia przepływu, a nie nominalnego otworu rury. Rura ½″ nie wymaga regulatora korpusu ½″ — decyduje Cv, a nie rozmiar gwintu. Niewymiarowe Cv jest najczęstszą przyczyną skarg związanych z głodem w dalszej części łańcucha dostaw.
- Krok 5 — Wymagania dotyczące certyfikacji mapy: Przed wybraniem projektu należy zidentyfikować obowiązujące normy — 3-A, ATEX, NACE, FDA, SIL — ponieważ ograniczają one materiały i projekty niezależnie od wymagań procesu. Reduktor spełniający wymagania chemii procesowej, ale nieposiadający wymaganego certyfikatu, nie może być zainstalowany w obiekcie regulowanym.
- Krok 6 — Zdefiniuj strategię konserwacji: Jeśli miejsce instalacji jest dostępne i możliwe do konserwacji, konstrukcja z możliwością przebudowy z dostępnymi zestawami zapasowymi minimalizuje koszty w całym okresie użytkowania. Jeżeli lokalizacja jest odległa, zamorska lub trudno dostępna, zastosowanie nadwozia o wyższej specyfikacji, nie nadającego się do odbudowy i z dłuższym przewidywanym współczynnikiem MTBF, jest uzasadnione względami ryzyka.
// Referencje
- ASTM A276/A479 — Standardowa specyfikacja dla prętów i kształtowników ze stali nierdzewnej. Międzynarodowy ASTM.
- ASTM A967 / A380 — Standardowa praktyka dotycząca chemicznej obróbki pasywacyjnej części ze stali nierdzewnej. Międzynarodowy ASTM.
- NACE MR0175 / ISO 15156 – Przemysł naftowy i gazowy – Materiały do stosowania w środowiskach zawierających H₂S. Międzynarodowy NACE.
- 3-A Sanitary Standards Inc. — 3-A SSI Normy dotyczące zaworów regulujących ciśnienie stosowanych w systemach mleczarskich.
- CGA (Compressed Gas Association) – CGA E-4: Norma dotycząca regulatorów ciśnienia i urządzeń nadmiarowych. Stowarzyszenie Gazu Sprężonego.
- Europejska Grupa ds. Inżynierii i Projektowania Higienicznego (EHEDG) — Zasady projektowania higienicznego dla urządzeń do kontroli ciśnienia. Wytyczne EHEDG 32.
- Standard API 6A — Wyposażenie głowicy odwiertu i choinek. Amerykański Instytut Naftowy.
- ISO 2503 — Sprzęt do spawania gazowego — Reduktory ciśnienia do butli gazowych stosowanych w spawaniu, cięciu i procesach pokrewnych. Międzynarodowa Organizacja Normalizacyjna.
- Shreir, L.L., Jarman, R.A., Burstein, G.T. — Korozja: reakcje metalu/środowiska , wyd. 3. Butterworth-Heinemann, 1994.
- Davis, JR (red.) — Stale nierdzewne . ASM International, 1994. Rozdziały 4–6: Austenityczne stale nierdzewne, stale nierdzewne duplex.