Jeśli pamiętasz tylko jedną rzecz z tego przewodnika, pamiętaj o tym: dla większości układów wodorowych pracujących pod ciśnieniem od 350 do 700 barówów, 316/316L okucia ze stali nierdzewnej z uszczelkami metal-metal lub na bazie PTFE są najbezpieczniejszym i najbardziej opłacalnym wyborem . Unikaj mosiądzu, standardowej stali węglowej i większości uszczelek elastomerowych, chyba że zastosowanie jest ściśle niskociśnieniowe i o niskiej czystości. W poniższych sekcjach dokładnie wyjaśniono, dlaczego na podstawie danych i porównań musisz podjąć pewną decyzję o zakupie.
Zanim zagłębimy się w szczegóły techniczne, oto mniej więcej ścieżka decyzyjna 90% wybranych złączek przemysłowych do wodoru :
Pominięcie któregokolwiek z tych trzech etapów jest najczęstszą przyczyną nieszczelności układów wodorowych, uszkodzeń związanych z kruchością lub przedwczesnej degradacji uszczelek w ciągu pierwszych 12–18 miesięcy użytkowania.
Wodór jest najmniejszą istniejącą cząsteczką, co oznacza, że przenika i dyfunduje do metalowych sieci znacznie bardziej agresywnie niż gaz ziemny, azot czy sprężone powietrze. To rozproszenie powoduje kruchość wodorowa , mechanizm, w którym wodór atomowy osłabia granice ziaren metalu, prowadząc do pękania pod naprężeniem, które w przeciwnym razie mieściłoby się w bezpiecznym marginesie.
Nie wszystkie metale reagują w ten sam sposób. Poniższa tabela podsumowuje skuteczność powszechnie stosowanych materiałów montażowych w instalacjach wodorowych.
| Materiał | Odporność na kruchość wodorową | Typowe ciśnienie maksymalne | Zalecane użycie |
|---|---|---|---|
| Stal nierdzewna 316/316L | Znakomicie | do 1000 barów | Magazyny wysokociśnieniowe, stacje tankowania |
| Stal węglowa | Biedny | Niezalecane powyżej 50 barów | Tylko odpowietrzanie niekrytyczne, niskociśnieniowe |
| Stopy mosiądzu/miedzi | Biedny to Moderate | Niezalecany do ciągłej pracy H2 | Unikaj w obwodach specyficznych dla wodoru |
| Stopy aluminium (6061-T6) | Dobrze | do 350 barów | Lekkie, niskocyklowe aplikacje mobilne |
| Stal dupleksowa/superdupleksowa | Znakomicie | do 1000 barów | Linie wodoru w środowisku morskim/korozyjnym |
Standardy branżowe, takie jak ASME B31.12 (rurociągi i rurociągi wodorowe) oraz norma ISO 19880 wyraźnie ograniczają lub wykluczają niektóre stale węglowe i stopy miedzi z usług wodorowych pod wysokim ciśnieniem. Jeśli dostawca armatury nie może potwierdzić zgodności z jedną z tych norm, potraktuj to jako sygnał ostrzegawczy, a nie drobne zaniedbanie.
Wodór atomowy dyfunduje do metalu na granicach ziaren i mikrodefektach. Pod cyklicznym obciążeniem ciśnieniem – takim jak cykle napełniania i rozładowywania na stacji tankowania wodoru – te atomy wodoru przyspieszają inicjację i propagację pęknięć. Stal, która wydaje się całkowicie odpowiednia w teście ciśnienia statycznego, może nadal zawieść po kilku tysiącach cykli ciśnienia, jeśli stop jest podatny na kruchość.
Uszczelki zawodzą znacznie częściej niż sam korpus złączki. Mały rozmiar cząsteczek wodoru oznacza, że materiały uszczelniające, które doskonale sprawdzają się w przypadku azotu lub sprężonego powietrza, mogą powodować znaczne wycieki wodoru pod tym samym ciśnieniem. Właściwy wybór uszczelnienia zależy w dużej mierze od ciśnienia, temperatury oraz częstotliwości wykonywania i zrywania połączenia.
| Typ uszczelnienia | Najlepszy zakres ciśnienia | Możliwość ponownego użycia | Notatki |
|---|---|---|---|
| Metal-metal (uszczelnienie czołowe) | do 1000 barów | Ograniczone (często jednorazowego użytku) | Najlepsza szczelność, wymaga precyzyjnej kontroli momentu obrotowego |
| PTFE/PCTE | do 700 barów | Umiarkowane | Niska przenikalność, dobra odporność chemiczna |
| FKM (Witon) | do 100 barów | Wysoka | Tylko dla niskociśnieniowych, niekrytycznych linii wtórnych |
| Uszczelka miedziana niklowana | do 900 barów | Jednorazowe | Powszechnie spotykane w dystrybutorach na stacjach benzynowych |
Przydatna zasada: Ogólnie rzecz biorąc, należy unikać standardowych gumowych pierścieni O-ring (NBR, EPDM) powyżej 100 barów w pracy z wodorem, ponieważ przenikanie wodoru przez elastomery gwałtownie wzrasta wraz z ciśnieniem, a szybkie obniżenie ciśnienia może spowodować „wybuchową dekompresję” uszkodzenie uszczelki, gdy uwięziony wodór rozszerza się w gumowej matrycy.
Złączki wodorowe są zazwyczaj specyfikowane pod kątem ciśnienia roboczego ze współczynnikiem bezpieczeństwa, a nie tylko ciśnienia rozrywającego. Większość renomowanych producentów projektuje okucia o średnicy min stosunek ciśnienia rozrywającego do ciśnienia roboczego co najmniej 4:1 , co oznacza, że złączka przystosowana do ciśnienia roboczego 350 barów powinna mieć minimalne ciśnienie rozrywające wynoszące około 1400 barów.
| Zastosowanie | Typowe ciśnienie robocze | Zalecana ocena dopasowania |
|---|---|---|
| Rurociągi ogniw paliwowych | 5–15 barów | Minimalne ciśnienie 50 barów |
| Przechowywanie na pokładzie pojazdu (lekkie obciążenia) | 350 bar | 525–700 barów |
| Przechowywanie na pokładzie pojazdu (samochody ciężarowe/FCEV) | 700 bar | 1000 barów |
| Linie dystrybutorów stacji tankowania | 700–875 barów | 1000 barów |
Nigdy nie wybieraj złączki wyłącznie na podstawie dopasowania do ciśnienia roboczego. A minimalny margines bezpieczeństwa wynoszący 1,5 x maksymalne ciśnienie robocze systemu to powszechnie stosowana wartość bazowa, a zastosowania wymagające większej liczby cykli, takie jak dystrybutory do tankowania, często wymagają jeszcze większego marginesu ze względu na zmęczenie.
Oprócz materiału i uszczelnienia na niezawodność, konserwację i koszt instalacji wpływa także konstrukcja mechaniczna samej złączki.
Szeroko stosowany w oprzyrządowaniu i średniociśnieniowych przewodach wodorowych do około 400 barów. Są łatwe w montażu i nadają się do wielokrotnego użytku, ale wymagają precyzyjnego przygotowania rur i są bardziej wrażliwe na poluzowanie wywołane wibracjami podczas długich okresów użytkowania.
Preferowany do wysokociśnieniowych systemów wodorowych o wysokiej czystości, takich jak linie zasilające elektrolizerów i sprzęt analityczny. Zapewniają one doskonałą szczelność – często ocenianą poniżej 1 x 10⁻⁹ atm·cc/s współczynnik wycieku równoważny helowi — ale każde połączenie zazwyczaj wymaga nowej metalowej uszczelki, aby zapewnić niezawodne uszczelnienie.
Najbardziej szczelna opcja dla stałych, wysokociśnieniowych rurociągów wodorowych. Spawanie orbitalne całkowicie eliminuje mechaniczne punkty uszczelnienia, dlatego jest standardową praktyką w przypadku stałych przebiegów na stacjach tankowania wodoru i dużych zakładach elektrolizy.
Użyj tej listy kontrolnej jako ostatniego kroku weryfikacji przed złożeniem zamówienia na złączki wodorowe:
Wybór armatury wodorowej od razu jest znacznie tańszy niż późniejsze radzenie sobie z wyciekami, przestojami lub incydentami związanymi z bezpieczeństwem. W razie wątpliwości wybierz kombinację materiału i uszczelnienia o wyższej wartości znamionowej — koszt przyrostowy jest niewielki w porównaniu z ryzykiem awarii układu wodorowego.


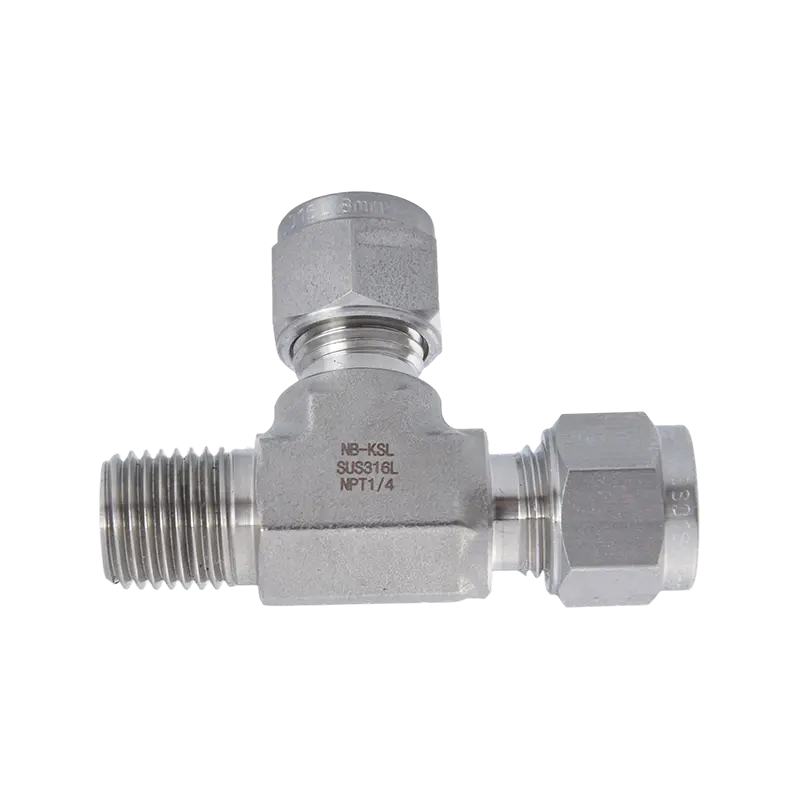
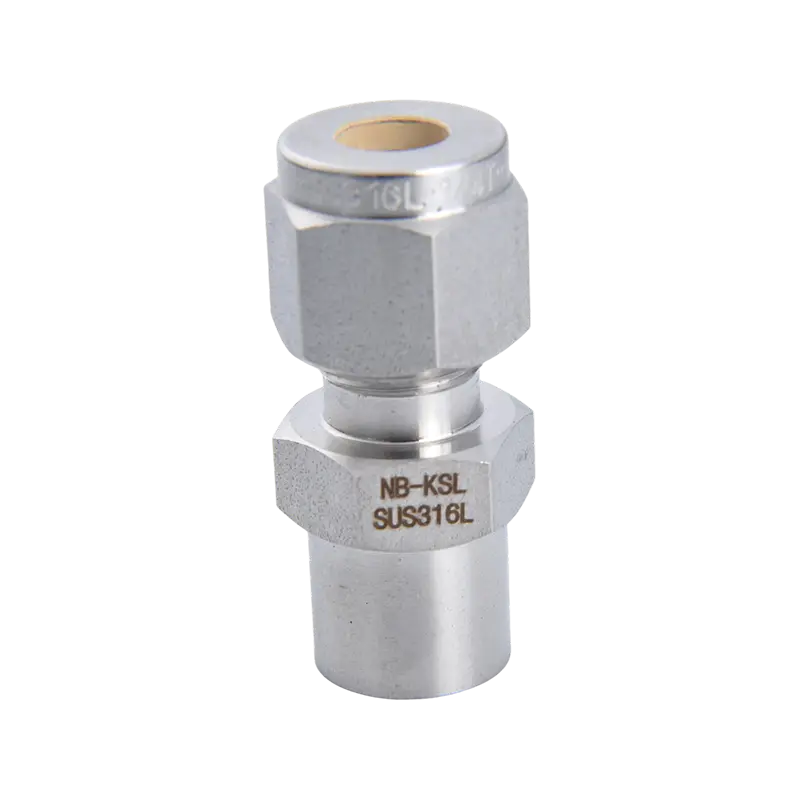
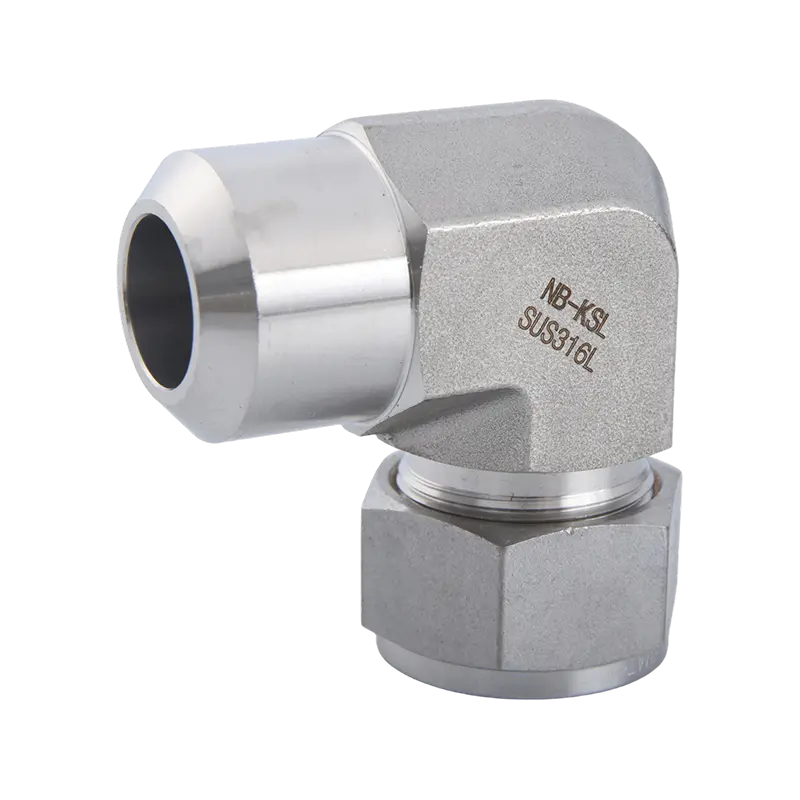
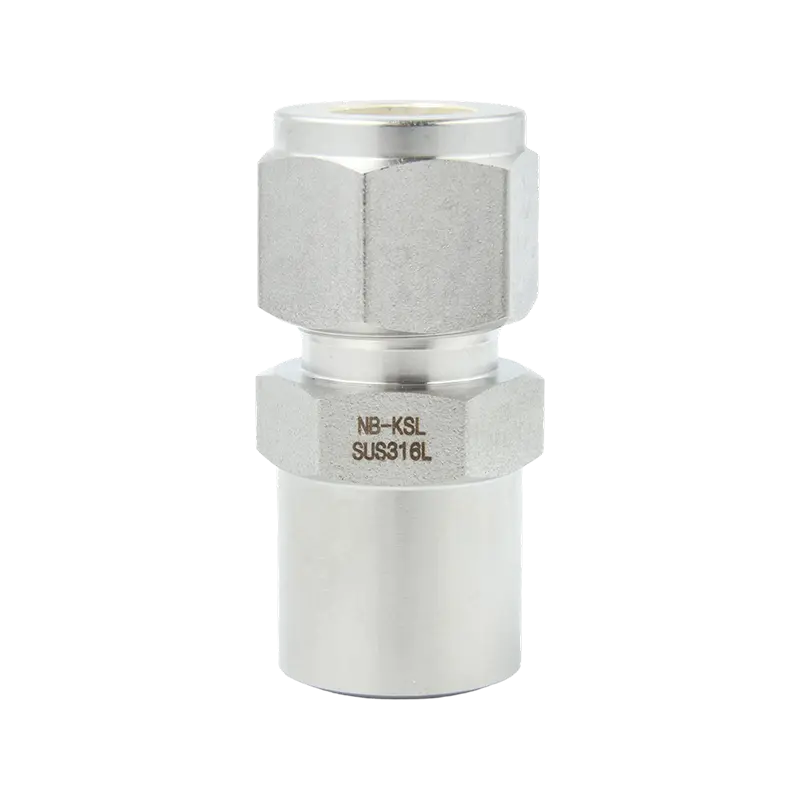
Szybka odpowiedź: co ma największe znaczenie przy doborze i zakupie zaworów zwrotnych ze stali nierdzewnej Prawo zawór zwrotny ze stali nierdzewnej zależy od trzech podstawowych czynników: prawidłowego rozmiar...
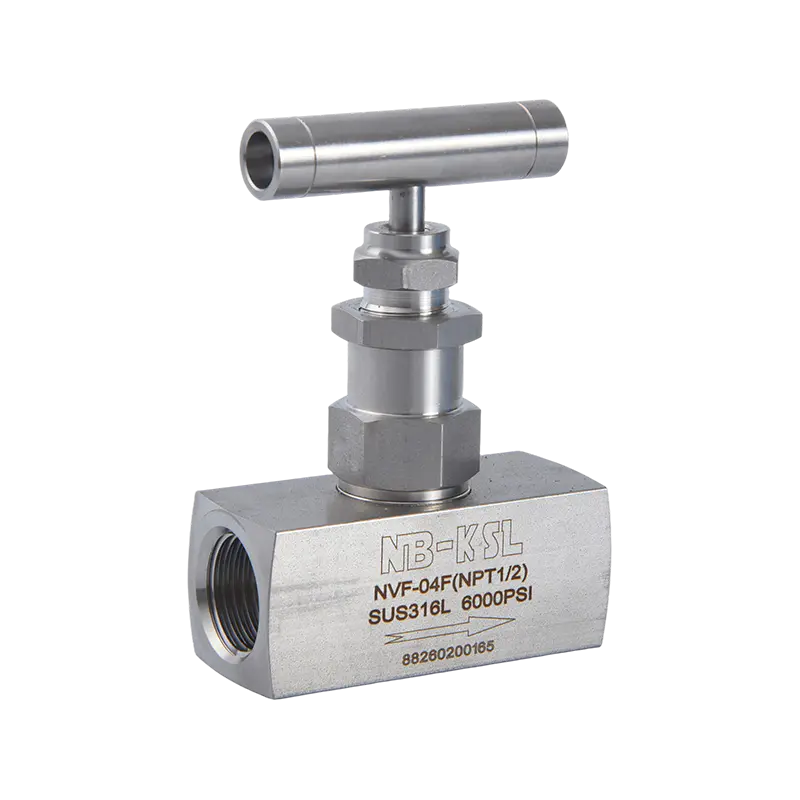
Czym są zawory iglicowe ze stali nierdzewnej i jak działają Zawór iglicowy steruje przepływem przez otwór o małej średnicy poprzez wysuwanie lub cofanie stożkowego trzpienia w kształcie igły do i z precyzyjnie obrobionego gniazd...
Szybka odpowiedź: kluczowe specyfikacje, które należy sprawdzić przed zakupem W przypadku większości zastosowań oprzyrządowania i procesów a Zawór iglicowy ze stali nierdzewnej 316 o wartości znamionowej 6000 psi z przyłąc...
Prawo złącze rurowe ze stali nierdzewnej zależy od pięciu czynników, w kolejności priorytetu: gatunek materiału (304 vs. 316), typ połączenia (ściskane, kielichowe lub spawane), ciśnienie robocze i temperatura znamion...
 1 Zhongxin Yungu Strefa D Budynek 1, Jiangkou Street, dystrykt Fenghua, miasto Ningbo, prowincja Zhejiang, Chiny
 +86-574-88561893 / +86-15057497901
 Prawa autorskie © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Hurtowi producenci armatury i zaworów ze stali nierdzewnej